Custom Alumina Ceramic Parts & Components (Al₂O₃)
Direct-factory custom machining of technical grade alumina ceramics (95% to 99.5% standard, up to 99.9% semiconductor grade available). Delivering exceptional dielectric breakdown strength and sub-micron dimensional stability.
Strategic Manufacturing Advantage
Leveraging 10+ years of factory engineering expertise to machine dense alumina components with controlled edge quality and minimal subsurface damage, supporting the structural integrity of complex fine-pitch electrical insulators.
Key Material Properties
Quantitative engineering data for design validation and material selection
Available Grades
- 95% Alumina: Cost-effective grade for general industrial applications requiring good mechanical and electrical properties.
- 99.5% Alumina: Standard technical grade offering optimal balance of performance and manufacturability.
- 99.9% Semiconductor Grade: Ultra-high purity for critical semiconductor processing chambers and wafer handling components.
What Is Alumina Ceramic Used For in Precision Components?
Alumina (Al₂O₃) is the most widely used technical ceramic for precision components requiring electrical insulation, moderate thermal conductivity, and high wear resistance. In semiconductor equipment, it serves as chamber liners, wafer handling rings, and insulation blocks. For power electronics, 99.5% alumina substrates provide dielectric isolation while transferring heat from power devices. Its combination of hardness (1500 HV), chemical inertness, and cost-effectiveness makes it the baseline material for industrial ceramic applications where zirconia's transformation toughening or aluminum nitride's ultra-high thermal conductivity are not required.
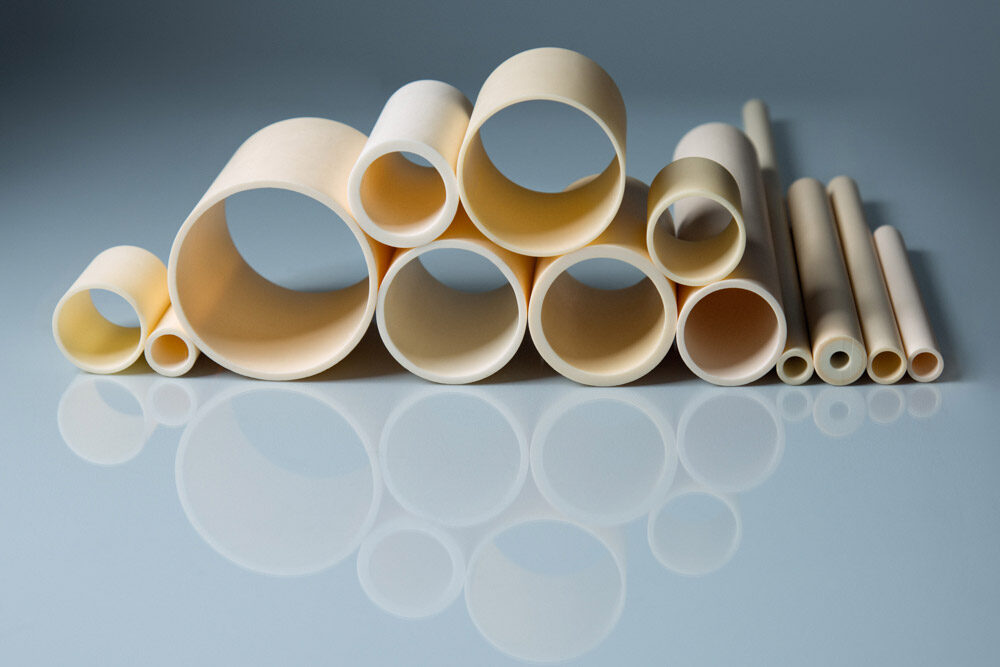
Precision Alumina Ceramic Parts
High-Value Applications
Proven performance in demanding semiconductor, electronics, and industrial environments
Semiconductor Processing
- •Gas distribution plates (showerheads)
- •Chamber insulating rings
- •Isolation pins
- •Robot arm end effectors
Electronics & Testing
- •High-dielectric IC testing probe card insulating backings
- •High-frequency power substrates
- •Test socket matrix plates
Vacuum & Fluidics
- •High-voltage vacuum feedthrough insulators
- •Laser cavity spacers
- •Severe-service chemical pump seals
Typical Mechanical & Thermal Properties
Reference data for 99.5% Alumina grade at room temperature
| Property | Test Method | Unit | Value |
|---|---|---|---|
| Density | ISO 2738 | g/cm³ | 3.85 |
| Flexural Strength | ISO 14704 | MPa | 350 |
| Young's Modulus | ISO 17561 | GPa | 370 |
| Vickers Hardness | ISO 6507 | HV0.5 | ≥ 1500 |
| Fracture Toughness | ISO 23146 | MPa·m½ | 3.5 - 4.0 |
| Thermal Conductivity | ISO 22007 | W/m·K | 27 |
| Coefficient of Thermal Expansion | ISO 11372 | x10⁻⁶/K | 7.5 - 8.5 |
| Dielectric Strength | IEC 60243 | kV/mm | ≥ 15 |
| Volume Resistivity | IEC 60243 | Ω·cm | > 10¹⁴ |
| Max Service Temperature | Continuous | °C | 1500 - 1600 |
Why Engineers Select Alumina: Property-to-Function Relationships
How material properties translate into engineering performance for precision ceramic components
High Volume Resistivity (> 10¹⁴ Ω·cm)
→ Electrical Isolation
Prevents current leakage between conductive elements, enabling use as insulators, substrates, and chamber components in high-voltage environments.
Moderate Thermal Conductivity (27 W/m·K)
→ Heat Dissipation
Transfers heat away from power devices while maintaining electrical isolation, suitable for substrates in power electronics and heat sinks.
High Hardness (1500 HV)
→ Wear Resistance
Resists abrasive wear in sliding contact applications, extending component life in pump seals, valve seats, and wire guides.
CTE Match to Silicon (7.5-8.5 ×10⁻⁶/K)
→ Thermal Expansion Compatibility
Minimizes thermal stress when bonded to silicon wafers or used in semiconductor processing equipment operating across temperature cycles.
Precision Machining Considerations for Alumina
Manufacturing capabilities and engineering considerations specific to alumina ceramics
Tight Tolerance Grinding
Linear dimensions maintained within ±0.003 mm through precision diamond wheel profiling and in-process gauging.
Mirror Surface Finishing
Ra 0.02 μm surface quality achieved via sequential diamond lapping and polishing, eliminating subsurface micro-cracks.
Complex Geometry Machining
5-axis CNC milling for intricate features, deep pockets, thin walls (down to 0.5 mm), and multi-face operations in single setup.
Micro-Hole Drilling
Diamond micro-drilling down to Ø 0.3 mm with high aspect ratios, maintaining hole circularity and edge integrity.
Controlled Edge Quality
Optimized grinding parameters and tool paths minimize edge chipping, producing clean corners and sharp features through controlled machining and finishing.
Full Metrology Validation
Inspection using calibrated CMM, optical comparators, and Swiss Trimos gauges with FAI/OQC documentation.
Inspection & Verification for Alumina Components
Matching component features to appropriate inspection methods ensures dimensional accuracy and surface quality
| Component Feature | Inspection Method | Capability |
|---|---|---|
| Critical dimensions (±0.003 mm) | CMM / Video Measurement | Full 3D coordinate measurement |
| Surface finish (Ra 0.02 μm) | Roughness Measurement | Contact profilometry |
| Flatness / Parallelism | Flatness Measurement | Optical flat / interferometry |
| Roundness / Cylindricity | Roundness Inspection | Rotary table measurement |
| Height / Step dimensions | Trimos Height Gauge | Precision vertical measurement |
| Complex profiles | Video Measurement System | Non-contact optical profiling |
Engineering Considerations
Achievable tolerance, surface finish, and feature size depend on:
- Material grade
- Part size
- Geometry complexity
- Feature location
- Aspect ratio
- Surface requirements
- Inspection method
- Batch quantity
Related Engineering Resources
Validate Your Alumina Component Design with Korecera
Submit your 2D engineering blueprints or 3D CAD files (.STEP / .IGS) below. Our expert engineering team will conduct an in-depth Design-for-Manufacturability (DFM) review and deliver a competitive direct-factory quote. Fast-track prototyping completed within 7-10 business days. Full FAI, OQC, and material traceability reports provided upon delivery.
Strict NDA Protection for Customer Drawings and Project Information